


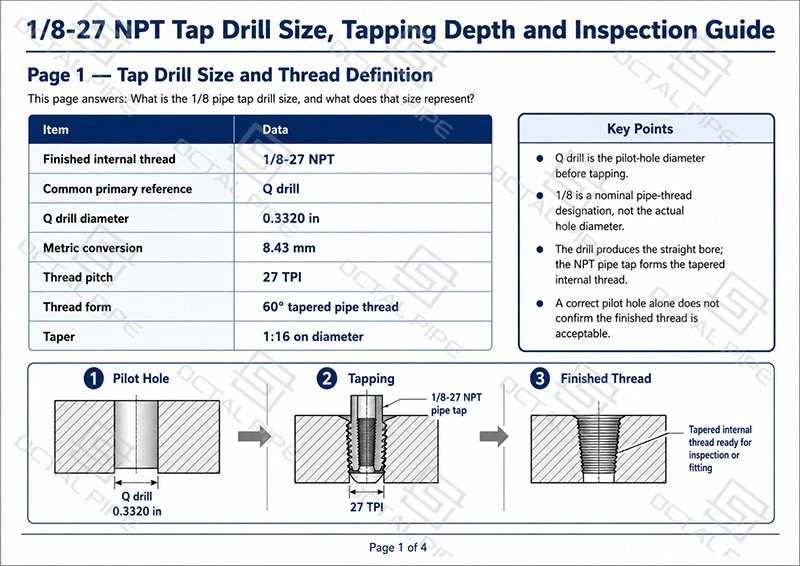
A ຂະໜາດເຈາະທໍ່ທໍ່ 1/8ແມ່ນເສັ້ນຜ່າສູນກາງຂອງຂຸມທົດລອງທີ່ກະກຽມກ່ອນທີ່ຈະຕັດທໍ່ທໍ່ພາຍໃນ tapered 1/8 ນິ້ວ. ສໍາລັບມາດຕະຖານ1/8-27 NPT ກະທູ້ພາຍໃນ, ຂະບວນການ machining ປົກກະຕິແລ້ວເລີ່ມຕົ້ນໂດຍການເຈາະເຈາະຊື່ທີ່ມີ aQ ເຈາະ, ຫຼັງຈາກນັ້ນ deburring ຫຼື lightly chamfering ຂາເຂົ້າເພື່ອໃຫ້ທໍ່ NPT ທໍ່ສາມາດເລີ່ມຕົ້ນຮຽບຮ້ອຍແລະຕັດ tapered thread ກັບຄວາມເລິກຄວບຄຸມ. ເສັ້ນຜ່າສູນກາງເຈາະ Q ແມ່ນ0.3320 in, ຫຼືປະມານ8.43 mm.
ຂຸມເຈາະນີ້ແມ່ນພຽງແຕ່ເຈາະເລີ່ມຕົ້ນ. ມັນກໍານົດວ່າມີວັດສະດຸຫຼາຍປານໃດສໍາລັບການປາດທີ່ຈະເອົາອອກໃນເວລາທີ່ກອບເປັນຈໍານວນ27 TPI tapered NPT thread. A Q ເຈາະໃບວັດສະດຸເພີ່ມເຕີມສໍາລັບການສ້າງ thread ແຕ່ສາມາດເພີ່ມແຮງບິດ, ໂດຍສະເພາະໃນວັດສະດຸແຂງຫຼືຮູຕາບອດ. ອັນR ເຈາະຫຼື11/32 ນິ້ວຮູເອົາວັດສະດຸເພີ່ມເຕີມກ່ອນທີ່ຈະປາດຢາງ, ເຊິ່ງອາດຈະຫຼຸດຜ່ອນການໂຫຼດຕັດແຕ່ຍັງສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມສູງຂອງກະທູ້, ການມີສ່ວນພົວພັນທີ່ເຫມາະສົມ, ແລະຕໍາແຫນ່ງເຄື່ອງວັດແທກສຸດທ້າຍ. ສໍາລັບວຽກງານການຜະລິດ, ຂະຫນາດເຈາະທີ່ເລືອກຄວນໄດ້ຮັບການພິສູດໂດຍການປາດຢາງແລະຍອມຮັບໂດຍL1 plug gauge ການກວດກາ, ບໍ່ແມ່ນໂດຍເສັ້ນຜ່າສູນກາງເຈາະຢ່າງດຽວ.
ເຈາະຂະຫນາດໃດທີ່ໃຊ້ສໍາລັບການປາດ 1/8-27 NPT?
ສໍາລັບ ກ1/8-27 NPT ກະທູ້ພາຍໃນ, a Q ເຈາະຖືກນໍາໃຊ້ທົ່ວໄປເປັນການອ້າງອິງທໍ່ທໍ່ເລີ່ມຕົ້ນສໍາລັບທໍ່ຕັດມາດຕະຖານ. ມັນສ້າງຂຸມທົດລອງຊື່ຂອງ0.3320 inກ່ອນທີ່ຈະທໍ່ທໍ່ tapered ທໍ່ເລີ່ມຕົ້ນຕັດ thread. ນີ້ເປັນເລື່ອງສໍາຄັນເພາະວ່າເສັ້ນຜ່າສູນກາງຂອງທໍ່ທົດລອງຄວບຄຸມປະລິມານຂອງວັດສະດຸທີ່ປະໄວ້ສໍາລັບການປາດທີ່ຈະເອົາອອກ, ເຊິ່ງມີຜົນກະທົບໂດຍກົງຕໍ່ແຮງບິດ, ການໂຫຼດຊິບ, ຄວາມສູງຂອງກະທູ້, ແລະຄວາມສ່ຽງຕໍ່ການແຕກຫັກຂອງທໍ່.
| ລາຍການ | ອ້າງອິງ |
|---|---|
| ສໍາເລັດຮູບພາຍໃນ | 1/8-27 NPT |
| ການອ້າງອິງເຈາະທໍ່ຫຼັກທົ່ວໄປ | Q ເຈາະ |
| Q ເຈາະເສັ້ນຜ່າສູນກາງ | 0.3320 in |
| ການຜັນແປຂອງເມຕຣິກ | 8.43 mm |
| ກະທູ້ pitch | 27 TPI |
| ຮູບແບບກະທູ້ | ທໍ່ທໍ່ tapered 60 ອົງສາ |
| Taper | 1:16 ເສັ້ນຜ່າສູນກາງ |
| ລໍາດັບການດໍາເນີນງານ | ເຈາະຮູທົດລອງກ່ອນ, ຈາກນັ້ນແຕະ |
ຄ່າໃນຕາຕະລາງຄວນໄດ້ຮັບການປະຕິບັດເປັນຂໍ້ມູນການຕິດຕັ້ງເຄື່ອງຈັກ, ບໍ່ແມ່ນຂະຫນາດການຍອມຮັບຂອງເສັ້ນສໍາເລັດຮູບ. A ຂຸມ Q-drilled ໃຫ້ທໍ່ວັດສະດຸພຽງພໍທີ່ຈະປະກອບເປັນ27 TPI tapered NPT thread, ແຕ່ພອດສໍາເລັດຮູບຍັງຂຶ້ນກັບຄວາມເລິກຂອງທໍ່, chamfer ເຂົ້າ, ສະພາບເຄື່ອງມື, ການໂຍກຍ້າຍ chip, ແລະຕໍາແຫນ່ງວັດ. ໃນວຽກງານການຜະລິດ, ຂຸມເຈາະຄວນໄດ້ຮັບການກວດກາກ່ອນທີ່ຈະປາດຢາງ, ແລະສໍາເລັດຮູບ1/8-27 NPTກະທູ້ຄວນໄດ້ຮັບການຍອມຮັບດ້ວຍເຄື່ອງວັດສຽບ NPT ທີ່ລະບຸໄວ້ແທນທີ່ຈະເປັນຂະຫນາດເຈາະຢ່າງດຽວ.
ເປັນຫຍັງຕາຕະລາງສະແດງ Q, R, ແລະ 11/32 ສໍາລັບ 1/8 NPT?
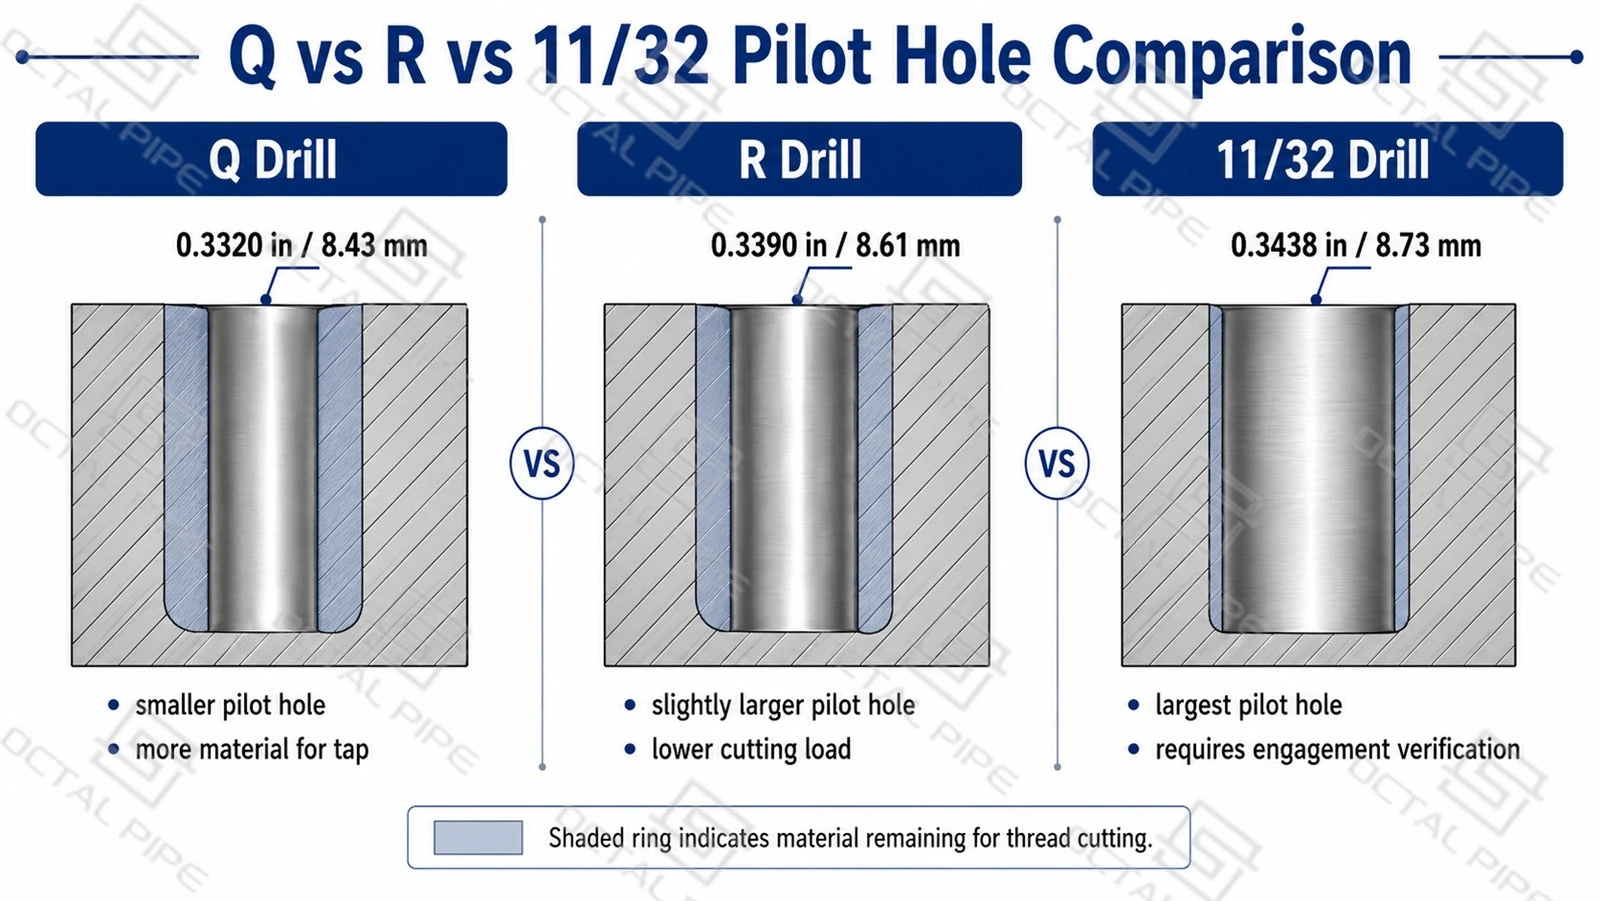
ສໍາລັບ1/8-27 NPTການປາດຢາງ, ຂະຫນາດຂອງຂຸມທົດລອງບໍ່ໄດ້ລະບຸໄວ້ສະເຫມີໃນແບບດຽວກັນເພາະວ່າການເຈາະທີ່ແນະນໍາແມ່ນຂຶ້ນກັບອຸປະກອນການທໍ່ທີ່ຄາດວ່າຈະເອົາອອກໃນລະຫວ່າງການຕັດ thread. ກQ ເຈາະສ້າງຂຸມເລີ່ມຕົ້ນຂະຫນາດນ້ອຍກວ່າ, ໃນຂະນະທີ່R ເຈາະແລະ11/32 ນິ້ວສ້າງຂຸມທົດລອງທີ່ໃຫຍ່ຂຶ້ນເລື້ອຍໆ. ນີ້ປ່ຽນແປງການໂຫຼດຕັດ, ປະລິມານຊິບ, ການສ້າງກະທູ້ flank, ແລະຕໍາແຫນ່ງວັດສຸດທ້າຍຂອງພອດ NPT ທີ່ສໍາເລັດ.
| ເຈາະອ້າງອີງ | ເສັ້ນຜ່າສູນກາງເປັນນິ້ວ | ປະມານ. ຂະໜາດວັດແທກ | ຄວາມຫມາຍພາກປະຕິບັດ |
|---|---|---|---|
| Q ເຈາະ | 0.3320 in | 8.43 mm | ຂຸມເລີ່ມຕົ້ນຂະຫນາດນ້ອຍກວ່າ; ໃບເພີ່ມເຕີມສໍາລັບການປາດ |
| R ເຈາະ | 0.3390 in | 8.61 mm | ຂຸມຂະຫນາດໃຫຍ່ເລັກນ້ອຍ; ຫຼຸດຜ່ອນການປາດຢາງ |
| 11/32 ນິ້ວ | 0.3438 in | 8.73 mm | ຂະຫນາດສ່ວນສ່ວນທົ່ວໄປ, ແຕ່ໃຫຍ່ກວ່າ Q ແລະ R |
ຄວາມແຕກຕ່າງລະຫວ່າງ ກQ ເຈາະແລະ11/32 ໃນການເຈາະແມ່ນກ່ຽວກັບ0.0118 in, ຫຼືປະມານ0.30 mm. ໃນຂະຫນາດນ້ອຍ1/8 ຮູ NPT, ຄວາມແຕກຕ່າງນັ້ນແມ່ນພຽງພໍທີ່ຈະປ່ຽນການໂຫຼດ tapping ແລະຈໍານວນຂອງ thread flank ສ້າງຕັ້ງຂຶ້ນໃນລະຫວ່າງການຕັດ. ຂຸມທົດລອງຂະຫນາດນ້ອຍກວ່າໂດຍທົ່ວໄປຈະຜະລິດວັດສະດຸກະທູ້ຫຼາຍແຕ່ເພີ່ມການໂຫຼດທໍ່; ຂຸມທົດລອງຂະຫນາດໃຫຍ່ຕັດໄດ້ງ່າຍກວ່າແຕ່ຕ້ອງການການຢືນຢັນທີ່ໃກ້ຊິດຂອງການມີສ່ວນພົວພັນຂອງກະທູ້ແລະL1 plug gaugeຕໍາແຫນ່ງ. ສໍາລັບເຄື່ອງຈັກທີ່ເຮັດຊ້ໍາອີກຄັ້ງ, ຂະຫນາດເຈາະທີ່ເລືອກຄວນຈະກົງກັບຮູບແຕ້ມ, ປາດຂໍ້ມູນຂອງຜູ້ຜະລິດ, ສະພາບວັດສະດຸ, ແລະຄວາມຕ້ອງການການກວດສອບສຸດທ້າຍ.
ສິ່ງທີ່ Tap Drill Size ຄວບຄຸມຕົວຈິງ
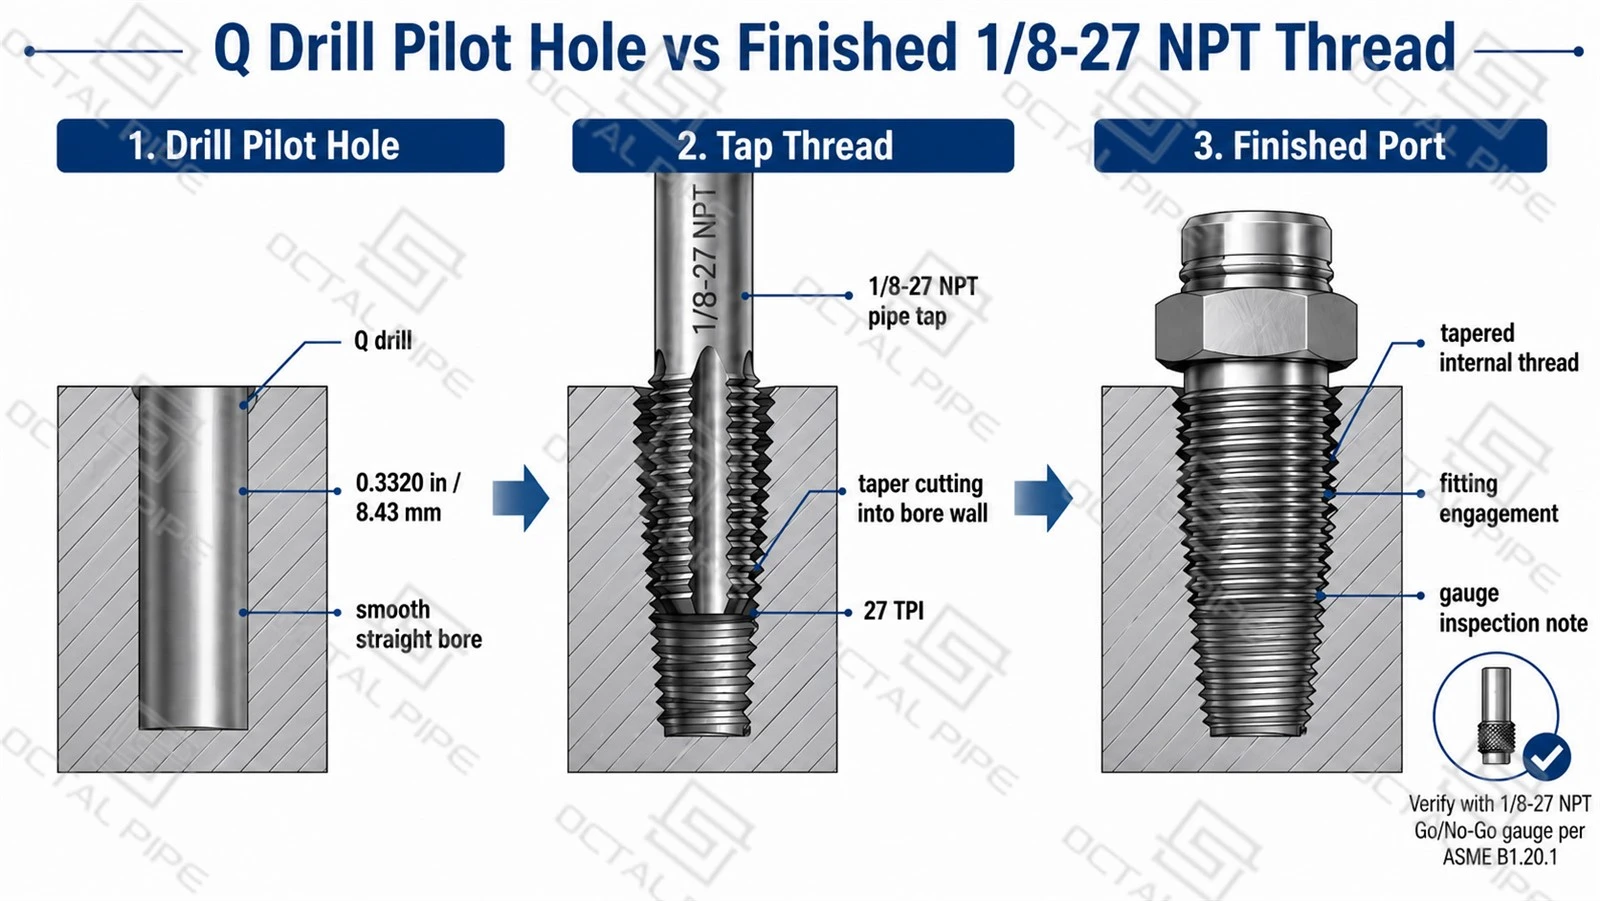
ຂະຫນາດເຈາະທໍ່ຄວບຄຸມຂຸມເລີ່ມຕົ້ນກ່ອນທີ່ຈະປາດ. ມັນບໍ່ໄດ້ຄວບຄຸມທຸກຄຸນນະສົມບັດຂອງພອດ NPT ສໍາເລັດ.
| ຄຸນສົມບັດ | ຄວບຄຸມຕົ້ນຕໍໂດຍ |
|---|---|
| ເສັ້ນຜ່າສູນກາງຂອງທໍ່ທົດລອງ | ຂະຫນາດເຈາະທີ່ເລືອກ |
| ກະທູ້ pitch | 1/8-27 NPT ແຕະ |
| ມຸມກະທູ້ | ທໍ່ທໍ່ທໍ່ເລຂາຄະນິດ |
| ກະທູ້ taper | ແບບຟອມແຕະ NPT |
| ຕໍາແຫນ່ງວັດສໍາເລັດຮູບ | ປາດຄວາມເລິກແລະການກວດກາ |
| ການມີສ່ວນພົວພັນທີ່ເຫມາະສົມ | ຂະຫນາດກະທູ້, ຄວາມເລິກ, ແລະ taper |
| ພຶດຕິກໍາການຜະນຶກ | ສະພາບກະທູ້, ມີສ່ວນພົວພັນ, sealant, ແລະຄວາມຕ້ອງການການທົດສອບ |
ໄດ້ຂະຫນາດເຈາະສໍາລັບ 1/8 NPTມີຜົນກະທົບຫຼາຍປານໃດທີ່ທໍ່ຕ້ອງເອົາອອກ. ຖ້າຂຸມຂະຫນາດນ້ອຍເກີນໄປ, ທໍ່ອາດຈະຕັດດ້ວຍແຮງບິດຫຼາຍເກີນໄປແລະສາມາດແຕກ, ໂດຍສະເພາະໃນວັດສະດຸທີ່ແຂງກວ່າຫຼືຮູຕາບອດ. ຖ້າຂຸມໃຫຍ່ເກີນໄປ, ທໍ່ຈະເອົາວັດສະດຸຫນ້ອຍລົງ, ແຕ່ເສັ້ນດ້າຍພາຍໃນສໍາເລັດຮູບອາດຈະເຮັດໃຫ້ການມີສ່ວນຮ່ວມຫຼຸດລົງ.
ເນື່ອງຈາກວ່າ NPT ແມ່ນ tapered, ຂະຫນາດຂອງພອດສຸດທ້າຍຍັງຂຶ້ນກັບວິທີການເລິກຂອງທໍ່ແມ່ນຂັບເຄື່ອນ. ຮູທົດລອງທີ່ຖືກຕ້ອງຍັງສາມາດຜະລິດເປັນກະທູ້ທີ່ບໍ່ສາມາດຍອມຮັບໄດ້ຖ້າທໍ່ທໍ່ຢຸດຕື້ນເກີນໄປ, ເລິກເກີນໄປ, ບໍ່ຖືກຕ້ອງ, ຫຼືຖືກຕັດດ້ວຍຊິບຫຸ້ມຫໍ່.
ວິທີການເຈາະ ແລະແຕະຂຸມ 1/8-27 NPT
ລໍາດັບການຂຸດເຈາະແລະການປາດຢາງຄວນໄດ້ຮັບການຄວບຄຸມເປັນຂະບວນການເຄື່ອງຈັກ, ບໍ່ໄດ້ຖືກປະຕິບັດເປັນຂັ້ນຕອນການສ້າງຂຸມທີ່ງ່າຍດາຍ. ຂະບວນການປົກກະຕິປະກອບມີການດໍາເນີນງານດັ່ງຕໍ່ໄປນີ້:
- ຢືນຢັນ callout thread ຄົບຖ້ວນ, ເຊັ່ນ:1/8-27 NPT.
- ເລືອກຂະໜາດເຈາະທໍ່ທີ່ໄດ້ຮັບອະນຸມັດຈາກຮູບແຕ້ມ ຫຼືຂໍ້ມູນຂອງຜູ້ຜະລິດແຕະ.
- ເຈາະຮູນັກບິນຊື່ດ້ວຍເຄື່ອງເຈາະທີ່ລະບຸໄວ້.
- Deburr ຫຼືເລັກນ້ອຍ chamfer ເຂົ້າໂດຍບໍ່ມີການຂະຫຍາຍການເປີດຫຼາຍເກີນໄປ.
- ວາງທໍ່ທໍ່ NPT ກັບແກນເຈາະ.
- ຕັດກະທູ້ພາຍໃນ tapered ກັບຄວາມເລິກຄວບຄຸມ.
- ເອົາຊິບອອກແລະເຮັດຄວາມສະອາດພອດ.
- ກວດເບິ່ງກະທູ້ສໍາເລັດຮູບດ້ວຍເຄື່ອງວັດແທກທີ່ກໍານົດໄວ້.
ທໍ່ທໍ່ໂດຍທົ່ວໄປປະຕິບັດຕາມແກນເຈາະ. ຖ້າຂຸມນັກບິນບໍ່ເປັນແກນ, ໂດຍປົກກະຕິແລ້ວທໍ່ທໍ່ນັ້ນຈະເຮັດຕາມການຈັດວາງທີ່ຜິດນັ້ນ. ນີ້ສາມາດສົ່ງຜົນກະທົບຕໍ່ທິດທາງທີ່ເຫມາະສົມ, ການມີສ່ວນຮ່ວມຂອງກະທູ້, ແລະການຜະນຶກເຖິງແມ່ນຖືກຕ້ອງຂະໜາດເຈາະ 1/8 NPTໄດ້ຖືກນໍາໃຊ້.
ໂດຍຜ່ານຄວາມຕ້ອງການຂຸມແລະຕາບອດ
ສໍາລັບ1/8-27 NPTການປາດຢາງ, ການອ້າງອິງຂອງທໍ່ທົດລອງດຽວກັນອາດຈະຖືກນໍາໃຊ້ສໍາລັບທັງສອງຜ່ານຂຸມແລະຮູຕາບອດ, ແຕ່ຄວາມເລິກເຈາະທີ່ຕ້ອງການແມ່ນບໍ່ຄືກັນ. A ຜ່ານຂຸມອະນຸຍາດໃຫ້ຊິບແລະທໍ່ທໍ່ສົ່ງຜ່ານພາກສ່ວນ, ໃນຂະນະທີ່ຂຸມຕາບອດຕ້ອງສະຫນອງການເກັບກູ້ທາງລຸ່ມພິເສດສໍາລັບທໍ່ທໍ່, ກະທູ້ທີ່ບໍ່ສົມບູນ, ເລຂາຄະນິດຂອງເຈາະ, ແລະການສະສົມຂອງຊິບ.
| ປະເພດຂຸມ | ຄວາມຕ້ອງການຕົ້ນຕໍ |
|---|---|
| ຜ່ານຂຸມ | ການຄວບຄຸມການຈັດຕັ້ງ, breakout burrs, ການໂຍກຍ້າຍ chip, ແລະການປົນເປື້ອນພາຍໃນ |
| ຂຸມຕາບອດ | ອະນຸຍາດໃຫ້ຄວາມເລິກພິເສດສໍາລັບການປາດຢາງ, ກະທູ້ທີ່ບໍ່ຄົບຖ້ວນ, ຮູບຮ່າງຂອງຈຸດເຈາະ, ແລະການລ້າງຊິບ |
ຮູຕາບອດຕ້ອງເລິກກວ່າຄວາມຍາວຂອງກະທູ້ທີ່ໃຊ້ໄດ້. ມັນຍັງຕ້ອງໃຫ້ພື້ນທີ່ສໍາລັບສ່ວນນໍາຂອງທໍ່, ກະທູ້ທໍາອິດທີ່ບໍ່ສົມບູນ, ຊິບ, ແລະຮູບຈວຍທີ່ປະໄວ້ໂດຍຈຸດເຈາະ. ບໍ່ມີຄວາມຮັບຜິດຊອບຂອງຄວາມເລິກຂອງຮູຕາບອດທົ່ວໄປໂດຍອີງໃສ່ປະໂຫຍກເທົ່ານັ້ນຂະໜາດຂຸມ 1/8 NPT. ຄວາມເລິກສຸດທ້າຍຄວນມາຈາກຮູບແຕ້ມສ່ວນ, ເລຂາຄະນິດທໍ່, ຄວາມຕ້ອງການການມີສ່ວນຮ່ວມຂອງກະທູ້, ແລະການຄິດໄລ່ກໍາແພງຫີນທີ່ຍັງເຫຼືອ.
ເປັນຫຍັງການປາດຢາງຄວາມເລິກສໍາລັບ 1/8 NPT
ຄວາມເລິກຂອງການປາດຢາງແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະສໍາລັບ NPT ເພາະວ່າ thread ແມ່ນ tapered. ໃນຂະນະທີ່ທໍ່ທໍ່ເຄື່ອນເຂົ້າໄປໃນຂຸມເລິກ, ຂະຫນາດກະທູ້ທີ່ມີປະສິດທິພາບຢູ່ທາງເຂົ້າຂອງພອດຈະໃຫຍ່ຂຶ້ນ.
| ສະພາບການແຕະ | ຜົນໄດ້ຮັບຢູ່ທີ່ທ່າເຮືອ | ຄວາມສ່ຽງສະພາແຫ່ງ |
|---|---|---|
| ຕື້ນເກີນໄປ | ການເປີດກະທູ້ທີ່ມີປະສິດທິພາບຍັງນ້ອຍເກີນໄປ | Fitting ອາດຈະບໍ່ເຖິງການມີສ່ວນພົວພັນທີ່ຈໍາເປັນ |
| ຄວາມເລິກຄວບຄຸມ | ກະທູ້ໄປຮອດຈຸດວັດແທກທີ່ຕັ້ງໄວ້ ແລະຕຳແໜ່ງປະກອບ | ການເຊື່ອມຕໍ່ທີ່ເຫມາະສົມ |
| ເລິກເກີນໄປ | ພອດກາຍເປັນຂະຫນາດໃຫຍ່ | Fitting ອາດຈະເຂົ້າໄກເກີນໄປຫຼືມີຄວາມຮູ້ສຶກວ່າງ |
ກະທູ້ເຄື່ອງກົງສ່ວນໃຫຍ່ຈະປ່ຽນຄວາມຍາວຂອງກະທູ້ຍ້ອນວ່າທໍ່ທໍ່ເລິກລົງ. ກະທູ້ NPT ປ່ຽນທັງຄວາມຍາວຂອງກະທູ້ ແລະຂະໜາດກະທູ້ທີ່ມີປະສິດທິພາບ. ນີ້ແມ່ນເຫດຜົນທີ່ວ່າກະທູ້ສໍາເລັດຮູບບໍ່ສາມາດຕັດສິນໄດ້ພຽງແຕ່ວ່າທໍ່ທໍ່ທີ່ເຂົ້າມາຢູ່ໄກເທົ່າໃດຫຼືມີທໍ່ທໍ່ໃດທີ່ສັງເກດເຫັນຢູ່ຂ້າງເທິງສ່ວນ.
ສໍາລັບວຽກງານການຜະລິດ, ຄວາມເລິກຂອງການປາດຢາງຄວນໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນໂດຍການທົດລອງເຄື່ອງຈັກແລະຢືນຢັນໂດຍການກວດກາເຄື່ອງວັດແທກ. ຫຼັງຈາກນັ້ນ, ຄວາມເລິກທີ່ໄດ້ຮັບການອະນຸມັດສາມາດຖືກນໍາໃຊ້ເປັນການອ້າງອິງການຕິດຕັ້ງແບບຊ້ໍາກັນ.
ການກວດກາສໍາເລັດຮູບ 1/8-27 NPT thread
ສຳເລັດແລ້ວ1/8-27 NPTກະທູ້ພາຍໃນຕ້ອງໄດ້ຮັບການກວດສອບນອກເຫນືອຂຸມທົດລອງທີ່ເຈາະ. ຂຸມທົດລອງຢືນຢັນພຽງແຕ່ເຈາະເລີ່ມຕົ້ນ; ພອດທີ່ສໍາເລັດແລ້ວຍັງຕ້ອງການຮູບແບບກະທູ້ທີ່ສະອາດ, ຄວາມເລິກການປາດຢາງທີ່ຄວບຄຸມ, ແລະຍອມຮັບໄດ້L1 plug gaugeຕໍາແຫນ່ງ. ເຖິງແມ່ນວ່າມີຂຸມ Q-drilled ທີ່ຖືກຕ້ອງ, ກະທູ້ສາມາດລົ້ມເຫລວໄດ້ຖ້າຫາກວ່າທໍ່ແມ່ນ worn, misaligned, ຂັບເຄື່ອນເລິກເກີນໄປ, ຫຼື loaded ກັບ chip.
| ລາຍການກວດກາ | ວິທີການ | ຈຸດປະສົງ |
|---|---|---|
| ເສັ້ນຜ່າສູນກາງຂອງທໍ່ທົດລອງ | ການວັດແທກເຈາະ | ຢືນຢັນຂະຫນາດຂຸມເລີ່ມຕົ້ນ |
| ສະພາບກະທູ້ | ການກວດກາສາຍຕາ | ກວດເບິ່ງ burrs, thread torn, ແລະ chip packed |
| ຂະຫນາດກະທູ້ສໍາເລັດຮູບ | ປັບທຽບL1 plug gauge | ຢືນຢັນຕໍາແຫນ່ງເຄື່ອງວັດທີ່ຕ້ອງການແຫນ້ນມື |
| ການກວດສອບການທໍາງານ | ການຈັບຄູ່ທີ່ເຫມາະສົມຫຼືການທົດສອບທີ່ກໍານົດໄວ້ | ຢືນຢັນການປະກອບແລະພຶດຕິກໍາການຜະນຶກ |
ດາວໂຫຼດ: 1/8-27 NPT Tap Drill Size, Tapping Depth and Inspection Guide
ເຈາະຄວບຄຸມຂຸມເລີ່ມຕົ້ນ; ໄດ້L1 plug gaugeຢືນຢັນກະທູ້ພາຍໃນ tapered ສໍາເລັດຮູບ. Fitting ການຫາຄູ່ສາມາດຊ່ວຍຢືນຢັນການປະກອບຫຼືການປະຖົມນິເທດ, ແຕ່ມັນບໍ່ຄວນທົດແທນການກວດກາ. ກະທູ້ Fitting, ການເຄືອບ, sealant, ແລະຄວາມທົນທານຂອງຄວາມແຕກຕ່າງສາມາດເຮັດໃຫ້ການທົດລອງປະກົດວ່າເປັນທີ່ຍອມຮັບໄດ້ເຖິງແມ່ນວ່າໃນເວລາທີ່ພອດສໍາເລັດຮູບແມ່ນຢູ່ນອກເງື່ອນໄຂການວັດແທກທີ່ກໍານົດໄວ້.

1/8 NPT ບໍ່ຄືກັນກັບ BSPT, BSPP, ຫຼື NPTF
ໄດ້1/8ເຄື່ອງຫມາຍພຽງແຕ່ກໍານົດຂະຫນາດກະທູ້ nominal. ມັນບໍ່ໄດ້ຢືນຢັນວ່າກະທູ້ໃຊ້ pitch ດຽວກັນ, ມຸມ flank, taper, ວິທີການຜະນຶກ, ຫຼືລະບົບການວັດແທກ. ກ່ອນທີ່ຈະເລືອກເອົາເຄື່ອງເຈາະ, ປາດ, ຫຼືການກວດສອບການກວດສອບ, callout thread ຄົບຖ້ວນສົມບູນຕ້ອງໄດ້ຮັບການຢືນຢັນໃນຮູບແຕ້ມ.
| ລະບົບກະທູ້ | ການກຳນົດແບບປົກກະຕິ | ສະຫນາມ | ມຸມກະທູ້ | ແບບຟອມກະທູ້ | ບັນທຶກການຜະນຶກ / ການກວດສອບ |
|---|---|---|---|---|---|
| NPT | 1/8-27 NPT | 27 TPI | 60 ອົງສາ | ປາຍແຫຼມ | ການຜະນຶກແມ່ນເຮັດໄດ້ຕາມປົກກະຕິໂດຍຜ່ານການມີສ່ວນຮ່ວມຂອງກະທູ້ tapered ກັບ sealant; ກວດສອບດ້ວຍເຄື່ອງວັດແທກ NPT |
| NPTF | 1/8-27 NPTF | 27 TPI | 60 ອົງສາ | ເປືອກແຫ້ງ tapered | ຂະຫນາດນາມຄ້າຍຄືກັນ, ແຕ່ການຕັດເສັ້ນດ່າງ dryseal ແລະຄວາມຕ້ອງການການວັດແມ່ນແຕກຕ່າງກັນ |
| BSPT | R1/8 ຫຼື Rc1/8 | 28 TPI | 55 ອົງສາ | ປາຍແຫຼມ | ຮູບແບບກະທູ້ Whitworth; ບໍ່ສາມາດແລກປ່ຽນກັບ NPT ເຖິງວ່າຈະມີແນວຄວາມຄິດ taper ທີ່ຄ້າຍຄືກັນ |
| BSPP | G1/8 | 28 TPI | 55 ອົງສາ | ຂະໜານ | ປົກກະຕິແລ້ວປະທັບຕາດ້ວຍເຄື່ອງຊັກຜ້າ, O-ring, ຫຼືປະທັບຕາທີ່ຖືກຜູກມັດ, ບໍ່ແມ່ນໂດຍການແຊກແຊງເສັ້ນດ້າຍ |
A BSPT ຫຼື BSPP fitting ອາດຈະເລີ່ມຕົ້ນເປັນ1/8 NPTພອດສໍາລັບສອງສາມຄັ້ງເນື່ອງຈາກວ່າຂະຫນາດນາມແມ່ນໃກ້ຊິດ, ແຕ່ວ່າການມີສ່ວນພົວພັນບາງສ່ວນແມ່ນບໍ່ເຫມາະສົມທີ່ຖືກຕ້ອງ. ຄວາມແຕກຕ່າງລະຫວ່າງ27 TPIແລະ28 TPIສ້າງຄວາມບໍ່ກົງກັນສະສົມເປັນຄວາມກ້າວຫນ້າທີ່ເຫມາະສົມ, ໃນຂະນະທີ່60 ອົງສາ NPTມຸມ flank ແລະ55 ອົງສາ BSPມຸມ flank ຕິດຕໍ່ກັບຫົວຂໍ້ທີ່ບໍ່ຖືກຕ້ອງ.
ໃນການຜະລິດຫຼືວຽກງານບໍາລຸງຮັກສາ, ຄວາມບໍ່ສອດຄ່ອງນີ້ສາມາດທໍາລາຍກະທູ້ຂອງກະທູ້, ໃຫ້ຄວາມຮູ້ສຶກແຫນ້ນແຫນ້ນຂອງມືທີ່ບໍ່ຖືກຕ້ອງ, ປ່ຽນຕໍາແຫນ່ງວັດ, ແລະຍັງຮົ່ວພາຍໃຕ້ຄວາມກົດດັນ. ການປະທັບຕາຂອງກະທູ້ອາດຈະເຊື່ອງການຮົ່ວໄຫຼຂອງພື້ນຜິວເລັກນ້ອຍ, ແຕ່ມັນບໍ່ສາມາດແກ້ໄຂຈຸດທີ່ຜິດພາດ, ມຸມ, ຫຼືເລຂາຄະນິດການຜະນຶກ. ດັ່ງນັ້ນມາດຕະຖານກະທູ້ທີ່ຕ້ອງການຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະເຈາະ, ປາດຢາງ, ຫຼືຍອມຮັບເອົາພອດສໍາເລັດຮູບ.
FAQ

01.ຂະໜາດເຈາະທໍ່ທໍ່ 1/8 ທີ່ຖືກຕ້ອງແມ່ນຫຍັງ?
02.ເປັນຫຍັງບາງແຜນວາດສະແດງ Q, R, ຫຼື 11/32 ສຳລັບການແຕະ 1/8 NPT?
03.ຂະໜາດເຈາະທໍ່ນັ້ນເທົ່າກັບຂະໜາດຂຸມ NPT ສຳເລັດຮູບ 1/8 ບໍ?
ບໍ່. ຂະຫນາດເຈາະທໍ່ແມ່ນພຽງແຕ່ຮູທົດລອງຊື່ກ່ອນການປາດຢາງ. ສໍາເລັດ1/8-27 NPTthread ແມ່ນສ້າງຕັ້ງຂຶ້ນໂດຍການທໍ່ທໍ່, ແລະການຍອມຮັບສຸດທ້າຍຂອງມັນແມ່ນຂຶ້ນກັບ taper, ຄວາມເລິກຂອງການປາດຢາງ, ສະພາບຂອງ thread, ແລະການກວດກາກັບເຄື່ອງວັດແທກສຽບ NPT ທີ່ກໍານົດໄວ້.
04.Can 1/8 NPT, NPTF, BSPT, ແລະ BSPP ໃຊ້ເຄື່ອງເຈາະ ແລະທໍ່ດຽວກັນໄດ້ບໍ?
ການຢັ້ງຢືນ

ໃບຢັ້ງຢືນ CE

ໃບຢັ້ງຢືນ ISO 9001

ໃບຢັ້ງຢືນ API Q1

ໃບຢັ້ງຢືນ ABS

AP-5L ໃບຢັ້ງຢືນ

API-5CT ໃບຢັ້ງຢືນ


