


A ຂະໜາດເຈາະທໍ່ 1/4 ທໍ່ແມ່ນເສັ້ນຜ່າສູນກາງຂອງຂຸມທົດລອງທີ່ເຈາະກ່ອນທີ່ຈະຕັດເສັ້ນທໍ່ພາຍໃນ tapered. ຂະບວນການດັ່ງກ່າວໂດຍທົ່ວໄປປະກອບມີການເຈາະເຈາະກົງກັບຂະຫນາດທີ່ກໍານົດໄວ້, deburring ຫຼື lightly chamfering ເຂົ້າ, ສອດຄ່ອງ.1/4-18 NPT ແຕະ, ຕັດເສັ້ນດ້າຍ tapered ກັບຄວາມເລິກຄວບຄຸມ, ຖອດຊິບ, ແລະກວດເບິ່ງເສັ້ນສໍາເລັດຮູບດ້ວຍເຄື່ອງວັດແທກທີ່ກໍານົດໄວ້.
ສໍາລັບ ກ1/4-18 NPT thread, ຂະຫນາດເຈາະທໍ່ທີ່ລະບຸທົ່ວໄປແມ່ນ7/16 ໃນ, ເທົ່າກັບ 0.4375 ໃນຫຼື 11.11 ມມ. ເສັ້ນຜ່າສູນກາງນີ້ເຮັດໃຫ້ວັດສະດຸພຽງພໍສໍາລັບການປາດເພື່ອປະກອບເປັນ thread ທີ່ກໍານົດໄວ້ໂດຍບໍ່ມີການສ້າງຄວາມຕ້ານທານການຕັດຫຼາຍເກີນໄປ, ໃນຂະນະທີ່ພອດ threaded ສໍາເລັດແມ່ນຖືກນໍາໃຊ້ທົ່ວໄປໃນ manifolds ບົບໄຮໂດຼລິກ, ທໍ່ປ່ຽງ, ທໍ່ສູບ, ອົງປະກອບ pneumatic, ແລະການເຊື່ອມຕໍ່ອຸປະກອນສໍາລັບເຄື່ອງວັດແທກຄວາມກົດດັນ, ເຊັນເຊີ, fittings hose, ແລະທໍ່ລະບາຍນ້ໍາ. ຮູທີ່ນ້ອຍກວ່າຈະເພີ່ມແຮງບິດຂອງທໍ່ ແລະຄວາມສ່ຽງຕໍ່ການແຕກຂອງເຄື່ອງມື, ໃນຂະນະທີ່ຮູທີ່ມີຂະໜາດໃຫຍ່ສາມາດຫຼຸດຜ່ອນການຕິດຂັດຂອງກະທູ້ໄດ້. ໄດ້1/4ການອອກແບບແມ່ນຂະຫນາດທໍ່ - thread ນາມແທນທີ່ຈະກ່ວາເສັ້ນຜ່າສູນກາງຂອງຮູເຈາະຕົວຈິງ, ແລະເນື່ອງຈາກວ່າ NPT ໄດ້ຖືກ tapered, thread ສໍາເລັດຮູບຍັງຕ້ອງໄດ້ຮັບການຄວບຄຸມໂດຍການປາດຄວາມເລິກແລະການວັດແທກ thread - ບໍ່ແມ່ນໂດຍຂະຫນາດເຈາະຢ່າງດຽວ.
ເຈາະຂະໜາດໃດທີ່ຕ້ອງການສໍາລັບການປາດ 1/4-18 NPT?
ສໍາລັບ ກ1/4-18 NPT ກະທູ້ພາຍໃນ, ຂະຫນາດເຈາະທໍ່ທີ່ລະບຸທົ່ວໄປແມ່ນ7/16 ນິ້ວ, ເທົ່າກັບ0.4375 ໃນ ຫຼື 11.1125 ມມ. ນີ້ແມ່ນເສັ້ນຜ່າສູນກາງຂອງຂຸມທົດລອງທີ່ບໍ່ມີເສັ້ນຊື່, ກະກຽມກ່ອນທີ່ຈະທໍ່ທໍ່ NPT ຕັດເສັ້ນດ້າຍພາຍໃນ. ໄດ້1/4ການກໍານົດແມ່ນຂະຫນາດທໍ່ກະທູ້ນາມ; ມັນບໍ່ໄດ້ເປັນຕົວແທນຂອງເສັ້ນຜ່າສູນກາງເຈາະຕົວຈິງຫຼືເສັ້ນຜ່າສູນກາງຂອງຮູ threaded ສໍາເລັດຮູບ.
| ລາຍການ | ຂໍ້ມູນຈໍາເພາະ | ຄວາມສໍາຄັນຂອງເຄື່ອງຈັກ |
|---|---|---|
| ການອອກແບບກະທູ້ສໍາເລັດຮູບ | 1/4-18 NPT | ກໍານົດເສັ້ນທໍ່ພາຍໃນ tapered ທີ່ຕ້ອງການ |
| ແຕະຂະຫນາດເຈາະ | 7/16 ນິ້ວ | ເສັ້ນຜ່າສູນກາງຂອງຂຸມທົດລອງກ່ອນທີ່ຈະປາດຢາງ |
| ເສັ້ນຜ່າສູນກາງເຈາະທົດສະນິຍົມ | 0.4375 in | ໃຊ້ສໍາລັບການຕິດຕັ້ງເຄື່ອງມືແລະເຄື່ອງຈັກ |
| ການແປງເມຕຣິກທີ່ແນ່ນອນ | 11.1125 mm | ການແປງໂດຍກົງຂອງ 7/16 ໃນ |
| ມູນຄ່າມົນພາກປະຕິບັດ | 11.11 mm | ເຫມາະສໍາລັບການອ້າງອິງມິຕິ |
| ກະທູ້ pitch | 18 TPI | ກະທູ້ສໍາເລັດຮູບມີ 18 threads ຕໍ່ນິ້ວ |
| ຮູບແບບກະທູ້ | ທໍ່ທໍ່ tapered 60 ອົງສາ | ຜະລິດໂດຍທໍ່ NPT, ບໍ່ແມ່ນໂດຍການເຈາະ |
| ກະທູ້ອ້າງອີງ | ASME B1.20.1 | ກໍານົດເລຂາຄະນິດຂອງ thread NPT ແລະຄວາມຕ້ອງການ gaging |
ໄດ້ຮູທົດລອງ 7/16 ນິ້ວໃບອຸປະກອນພຽງພໍສໍາລັບການປາດເພື່ອປະກອບເປັນ thread ໂດຍບໍ່ມີການ torque ຕັດຫຼາຍເກີນໄປ; ຂຸມຂະໜາດນ້ອຍຈະເພີ່ມຄວາມສ່ຽງຕໍ່ການແຕກຂອງທໍ່, ໃນຂະນະທີ່ຂຸມຂະໜາດໃຫຍ່ຈະຫຼຸດການຕິດຂັດຂອງກະທູ້. ເນື່ອງຈາກວ່າ NPT ແມ່ນ tapered, ສໍາເລັດຮູບ1/4-18 NPT threadຍັງຕ້ອງໄດ້ຮັບການຄວບຄຸມໂດຍການປາດຄວາມເລິກແລະກວດສອບການວັດແທກສຽບທີ່ລະບຸໄວ້.
ວິທີການແຕະຂະຫນາດເຈາະກ່ຽວຂ້ອງກັບກະທູ້ NPT ສໍາເລັດຮູບ
ຂະຫນາດເຈາະທໍ່ບໍ່ແມ່ນຂະຫນາດຂອງກະທູ້ສໍາເລັດຮູບ. ມັນແມ່ນເສັ້ນຜ່າສູນກາງຂອງຂຸມທໍ່ກະບອກທໍາມະດາທີ່ກຽມໄວ້ກ່ອນທີ່ຈະດໍາເນີນການປາດຢາງ. ລໍາດັບເຄື່ອງຈັກແລະການກວດກາປະກອບດ້ວຍອົງປະກອບທີ່ແຕກຕ່າງກັນຫຼາຍ, ແຕ່ລະຄົນມີຫນ້າທີ່ແຕກຕ່າງກັນ.
| ໄລຍະ | ຄວາມຫມາຍ |
|---|---|
| 1/4-18 NPT | ການກໍານົດນາມຂອງກະທູ້ທໍ່ພາຍໃນສໍາເລັດຮູບ |
| ແຕະເຈາະ | ເຄື່ອງເຈາະທີ່ໃຊ້ໃນການຜະລິດຂຸມທົດລອງທໍາມະດາ |
| ທໍ່ທໍ່ 1/4-18 NPT | ເຄື່ອງມືຕັດທີ່ປະກອບເປັນກະທູ້ພາຍໃນ tapered |
| ສຳເລັດແລ້ວພອດ NPT | ຮູປາດທີ່ຍອມຮັບການຈັບຄູ່ NPT ຊາຍ |
| ເຄື່ອງວັດແທກກະທູ້ | ເຄື່ອງມືກວດກາທີ່ໃຊ້ໃນການກວດສອບກະທູ້ສໍາເລັດຮູບ |
ການເຈາະເອົາວັດສະດຸສູນກາງ, ກໍານົດເສັ້ນຜ່າສູນກາງຂອງຮູ, ແລະຄວບຄຸມແກນຂຸມເບື້ອງຕົ້ນ, ແຕ່ມັນບໍ່ໄດ້ຜະລິດໂຄງສ້າງຂອງ thread helical. ທໍ່ທໍ່ NPT ຕໍ່ມາເອົາວັດສະດຸອອກຈາກຝາເຈາະເພື່ອສ້າງເປັນເສັ້ນດ້າຍພາຍໃນ.
ເສັ້ນຜ່າສູນກາງເຈາະທໍ່ແມ່ນພຽງແຕ່ຫນຶ່ງໃນຫຼາຍຂະຫນາດທີ່ກໍານົດພອດສໍາເລັດຮູບ. ການແຕ້ມຮູບອາດຈະລະບຸຄວາມເລິກເຈາະ, ຄວາມເລິກຂອງກະທູ້, ເລຂາຄະນິດ chamfer ຫຼື counterbore, ຄວາມຍາວເຕັມກະທູ້, ມີສ່ວນພົວພັນ fitting, ແລະຕໍາແຫນ່ງວັດ. ຂຸມທົດລອງທີ່ຖືກຕ້ອງຢ່າງດຽວບໍ່ໄດ້ຮັບປະກັນການຍອມຮັບ; ຄວາມເລິກຂອງການປາດຢາງທີ່ບໍ່ຖືກຕ້ອງ ຫຼືເລຂາຄະນິດຂາເຂົ້າ ຍັງສາມາດເຮັດໃຫ້ເກີດການປະກອບ ຫຼືເຄື່ອງວັດແທກຄວາມລົ້ມເຫຼວ.
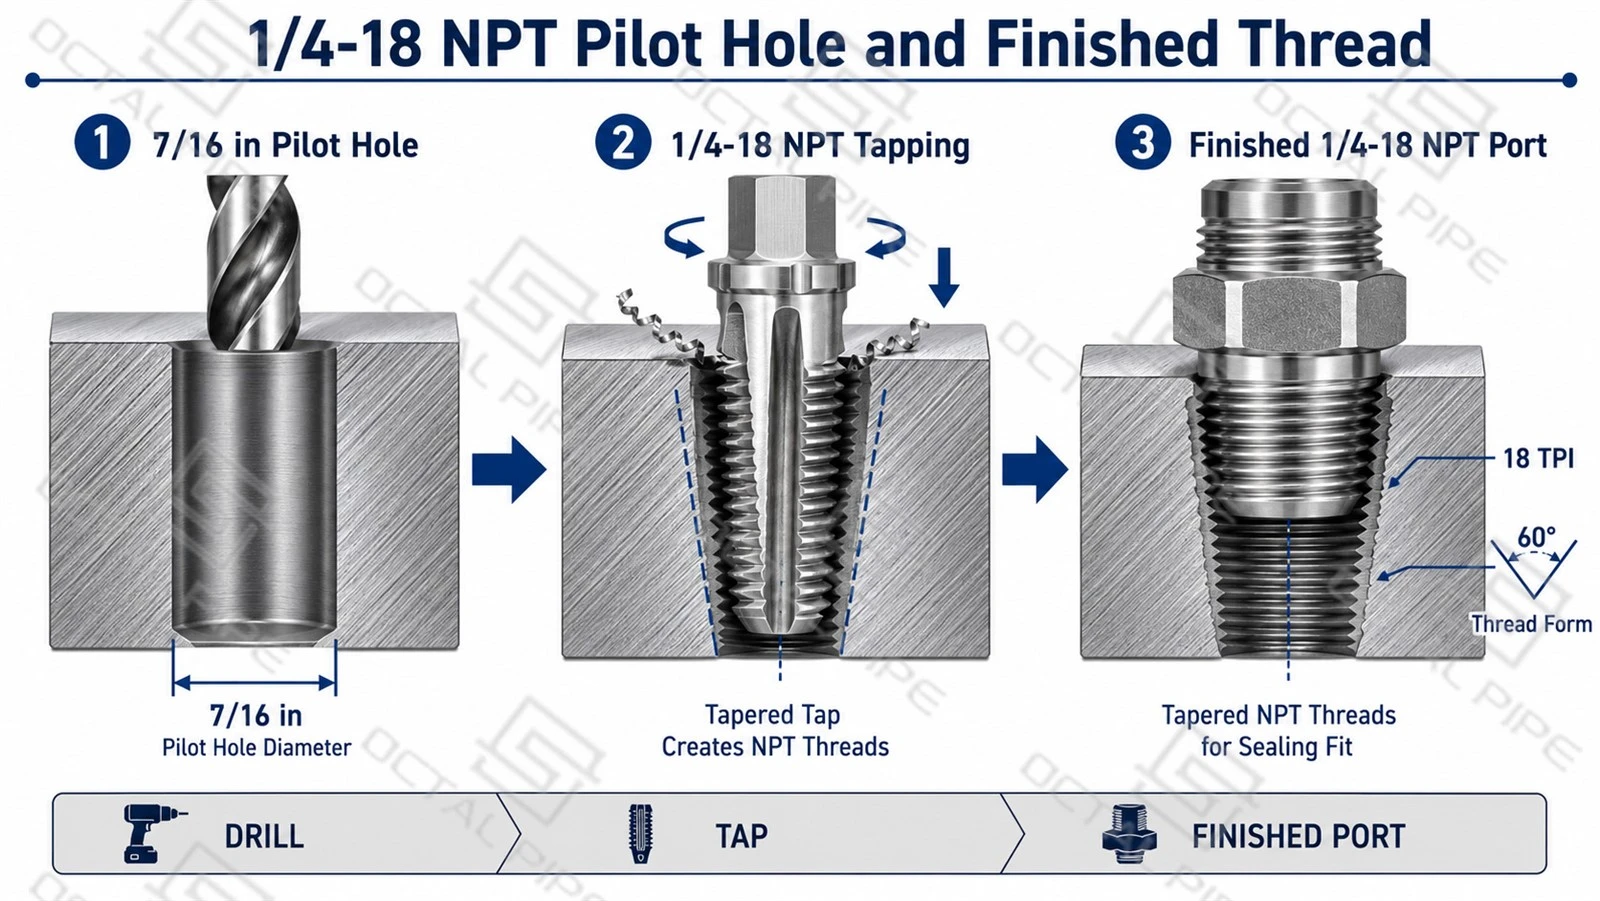
ວິທີການສ້າງກະທູ້ພາຍໃນ 1/4-18 NPT
A 1/4-18 NPT ກະທູ້ພາຍໃນເລີ່ມຕົ້ນດ້ວຍຊື່ຮູທົດລອງ 7/16 ນິ້ວ. ເຈາະໄດ້ກໍານົດເສັ້ນຜ່າສູນກາງເຈາະເບື້ອງຕົ້ນແລະແກນຂຸມແຕ່ບໍ່ໄດ້ຜະລິດເສັ້ນດ້າຍ. A taperedທໍ່ທໍ່ 1/4-18 NPTຫຼັງຈາກນັ້ນ, ເຂົ້າໄປໃນຂຸມຕັດ profile thread 60 ອົງສາ, 18 threads ຕໍ່ນິ້ວ, ແລະ NPT taper ທີ່ກໍານົດໄວ້.
ເນື່ອງຈາກວ່າທໍ່ທໍ່ຕົວມັນເອງແມ່ນ tapered, ເສັ້ນຜ່າສູນກາງຂອງກະທູ້ທີ່ມີປະສິດທິພາບຢູ່ທາງເຂົ້າຂອງພອດຈະເພີ່ມຂຶ້ນຍ້ອນວ່າທໍ່ທໍ່ເຄື່ອນທີ່ເລິກເຂົ້າໄປໃນ workpiece. ຂະຫນາດຂອງກະທູ້ສຸດທ້າຍເພາະສະນັ້ນບໍ່ພຽງແຕ່ຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຂອງທໍ່ທົດລອງ, ແຕ່ຍັງຢູ່ໃນເລຂາຄະນິດຂອງທໍ່ແລະຄວາມເລິກຂອງທໍ່ທີ່ຄວບຄຸມ.
| ຂັ້ນຕອນຂອງເຄື່ອງຈັກ | ການປະຕິບັດເຄື່ອງມື | ຄຸນສົມບັດຄວບຄຸມ |
|---|---|---|
| ເຈາະຮູທົດລອງ | ຜະລິດກົງຮູຂຸມຂົນກະບອກຂະໜາດ 7/16 ນິ້ວ | ເສັ້ນຜ່າສູນກາງເຈາະເບື້ອງຕົ້ນ ແລະການຈັດລຽງຂອງຂຸມ |
| ການກະກຽມເຂົ້າ | ເອົາ burrs ແລະສະຫນອງ chamfer ຄວບຄຸມ | ແຕະເຂົ້າແລະການປົກປ້ອງກະທູ້ທີ່ສົມບູນຄັ້ງທໍາອິດ |
| ທໍ່ທໍ່ | ຕັດໂປຣໄຟລ໌ກະທູ້ 60 ອົງສາ, 18 TPI, ແລະ NPT taper | ຮູບແບບກະທູ້, pitch, ແລະເລຂາຄະນິດ tapered |
| ການຄວບຄຸມຄວາມເລິກ | ຢຸດທໍ່ tapered ຢູ່ຕໍາແຫນ່ງແກນສ້າງຕັ້ງຂຶ້ນ | ຂະຫນາດກະທູ້ປະສິດທິຜົນແລະການມີສ່ວນພົວພັນ fitting |
| ການວັດແທກກະທູ້ | ກວດເບິ່ງພອດສໍາເລັດຮູບດ້ວຍເຄື່ອງວັດສຽບ NPT ທີ່ລະບຸໄວ້ | ຕໍາແຫນ່ງ Pitch-ເສັ້ນຜ່າສູນກາງແລະການຍອມຮັບ thread |
ໄດ້ຂະໜາດເຈາະ 7/16 ນິ້ວພຽງແຕ່ກໍານົດວ່າມີວັດສະດຸຫຼາຍປານໃດສໍາລັບການທໍ່ທໍ່ທີ່ຈະເອົາອອກ. ມັນບໍ່ໄດ້ກໍານົດຂະຫນາດສຸດທ້າຍຂອງພອດ threaded. ຖ້າທໍ່ທໍ່ຢຸດໄວເກີນໄປ, ເສັ້ນຜ່າສູນກາງຂອງກະທູ້ທີ່ມີປະສິດທິພາບຍັງນ້ອຍເກີນໄປ ແລະການຂັດອາດບໍ່ພຽງພໍ. ຖ້າທໍ່ນັ້ນກ້າວໄປໄກເກີນໄປ, ຜອດຈະໃຫຍ່ເກີນຂະໜາດ ແລະທໍ່ນັ້ນອາດຈະເຂົ້າເລິກເກີນໄປ ຫຼືສະໜອງການລົບກວນບໍ່ພຽງພໍ.
ດ້ວຍເຫດຜົນນີ້, ທ່າເຮືອ NPT 1/4-18 ທີ່ສາມາດເຮັດຊ້ໍາໄດ້ຮຽກຮ້ອງໃຫ້ມີທັງຄວາມເລິກການປາດຢາງທີ່ຄວບຄຸມແລະການກວດສອບເຄື່ອງວັດແທກສຸດທ້າຍ. ຄວາມເລິກຂອງເຄື່ອງຈັກສາມາດຖືກນໍາໃຊ້ເພື່ອສ້າງການຕິດຕັ້ງການຜະລິດ, ແຕ່ກະທູ້ສໍາເລັດຮູບຄວນໄດ້ຮັບການຍອມຮັບຕາມຕໍາແຫນ່ງເຄື່ອງວັດແທກ NPT ທີ່ກໍານົດໄວ້ແທນທີ່ຈະເປັນເສັ້ນຜ່າກາງເຈາະຫຼືການເບິ່ງເຫັນຢ່າງດຽວ.
ການກະກຽມຂຸມກ່ອນທີ່ຈະປາດ
ກ່ອນທີ່ຈະເຈາະ, ຢືນຢັນວ່າກະທູ້ທີ່ຕ້ອງການແມ່ນ1/4-18 NPT, ເນື່ອງຈາກວ່າລະບົບກະທູ້ໄຕມາດອື່ນໆອາດຈະໃຊ້ເຄື່ອງເຈາະ, ທໍ່, ແລະເຄື່ອງວັດແທກທີ່ແຕກຕ່າງກັນ. ປະເພດຂຸມ, ຄວາມເລິກເຈາະ, ວັດສະດຸ workpiece, ແລະຄວາມຫນາຂອງຝາຍັງຄວນໄດ້ຮັບການກວດກາກ່ອນທີ່ຈະເຄື່ອງຈັກ.
| ລາຍການຄວບຄຸມ | ຄວາມຕ້ອງການຕົ້ນຕໍ |
|---|---|
| ການຕັ້ງກະທູ້ | ຢືນຢັນ1/4-18 NPTກ່ຽວກັບການແຕ້ມຮູບ |
| ປະເພດຂຸມແລະຄວາມເລິກ | ກໍານົດຜ່ານຫຼືຮູຕາບອດແລະສະຫນອງການລ້າງທໍ່ແລະ chip ພຽງພໍ |
| ການຈັດຕໍາແຫນ່ງຂຸມ | ຮັກສາແກນເຈາະສີ່ຫຼ່ຽມໃສ່ພື້ນຜິວອ້າງອີງ |
| ການກະກຽມເຂົ້າ | ໃຊ້ຊ່ອງສຽບໄຟແລະເອົາ burrs ໂດຍບໍ່ມີການຂະຫຍາຍການເປີດ |
| ການທໍາຄວາມສະອາດແລະການກວດກາ | ເອົາຊິບອອກແລະກວດສອບເສັ້ນຜ່າສູນກາງຂອງຮູ, ຄວາມເລິກ, ແລະການສອດຄ່ອງກ່ອນທີ່ຈະປາດ |
ທໍ່ທໍ່ປະຕິບັດຕາມແກນເຈາະ, ດັ່ງນັ້ນຮູທົດລອງທີ່ມີມຸມຫຼືຕັ້ງບໍ່ດີສາມາດສົ່ງຜົນກະທົບຕໍ່ການຈັດຕໍາແຫນ່ງທີ່ເຫມາະສົມແລະການປະທັບຕາເຖິງແມ່ນວ່າຈະໃຊ້ຂະຫນາດເຈາະທີ່ຖືກຕ້ອງ.
ຜ່ານຮູຂຸມຂົນແລະຕາບອດ
ທົ່ວໄປຂະຫນາດເຈາະສໍາລັບ 1/4 NPTຍັງຄົງຢູ່7/16 ນິ້ວສໍາລັບທັງສອງຜ່ານຂຸມແລະຂຸມຕາບອດ, ແຕ່ຄວາມເລິກເຈາະທີ່ຕ້ອງການແມ່ນແຕກຕ່າງກັນ.
| ປະເພດຂຸມ | ຄວາມຕ້ອງການເຄື່ອງຈັກຕົ້ນຕໍ |
|---|---|
| ຜ່ານຂຸມ | ການຄວບຄຸມການຈັດຕັ້ງ, breakout burrs, ແລະການປົນເປື້ອນ chip |
| ຮູຕາບອດ | ອະນຸຍາດໃຫ້ຄວາມເລິກພິເສດສໍາລັບທໍ່ນໍາທິດ, ກະທູ້ທີ່ບໍ່ສົມບູນ, ເລຂາຄະນິດຈຸດເຈາະ, ແລະການລ້າງຊິບ |
ຂຸມຕາບອດຕ້ອງຂະຫຍາຍເລິກກວ່າກະທູ້ທີ່ໃຊ້ໄດ້ທີ່ຕ້ອງການ. ບໍ່ມີຄວາມເລິກເຈາະທົ່ວໄປໂດຍອີງໃສ່ພຽງແຕ່ຂະໜາດຂຸມ 1/4 NPT; ຄວາມເລິກສຸດທ້າຍແມ່ນຂຶ້ນກັບເລຂາຄະນິດທໍ່, ການມີສ່ວນຮ່ວມຂອງກະທູ້ທີ່ຕ້ອງການ, ການແຕ້ມອົງປະກອບ, ແລະຄວາມຫນາຂອງຝາຂັ້ນຕ່ໍາ.
ຕັດທໍ່ທໍ່ພາຍໃນ
ຫຼັງຈາກເຈາະຂຸມນັກບິນແລ້ວ, ທໍ່ທໍ່ 1/4-18 NPT ທໍ່ທໍ່ນັ້ນປະກອບເປັນກະທູ້ພາຍໃນ. ທໍ່ຄວນຈະຖືກເລືອກສໍາລັບວັດສະດຸ workpiece, ປະເພດຮູ, ເຄື່ອງ, ແລະທິດທາງການໄຫຼຂອງຊິບ.
ການປະຕິບັດການແຕະທີ່ຄວບຄຸມຄວນປະກອບມີການປະຕິບັດດັ່ງຕໍ່ໄປນີ້:
- ກວດສອບການລະບຸຕົວແຕະກ່ອນການນໍາໃຊ້.
-
ກວດເບິ່ງຂອບຕັດສຳລັບການສວມໃສ່, ແຕກ, ຫຼືວັດສະດຸກໍ່ສ້າງ.
-
ວາງທໍ່ກັບແກນເຈາະ.
-
ໃຊ້ນ້ໍາຕັດທີ່ເຫມາະສົມສໍາລັບວັດສະດຸແລະເຄື່ອງມື.
-
ຫຼີກເວັ້ນການໂຫຼດດ້ານຂ້າງໃນລະຫວ່າງການເຂົ້າ.
-
ຄວບຄຸມແຮງບິດ ແລະ axial feed.
-
ຈັດການຊິບຕາມການອອກແບບທໍ່.
-
ປ້ອງກັນບໍ່ໃຫ້ທໍ່ຕິດຕໍ່ກັບດ້ານລຸ່ມຂອງຮູຕາບອດ.
-
ຢຸດກ່ອນທີ່ກະທູ້ຈະກາຍເປັນຂະຫນາດໃຫຍ່.
-
ເຮັດຄວາມສະອາດພອດກ່ອນທີ່ຈະກວດກາ.
ຄໍາແນະນໍາການປາດດ້ວຍມືທົ່ວໄປແມ່ນເພື່ອກ້າວຫນ້າແລະປີ້ນກັບທໍ່ເປັນໄລຍະໆເພື່ອທໍາລາຍຊິບ. ວິທີການນັ້ນອາດຈະເຫມາະສົມສໍາລັບການປາດດ້ວຍມືທີ່ມີ flute ຊື່ບາງ, ແຕ່ມັນບໍ່ຄວນຖືກນໍາມາໃຊ້ກົນຈັກກັບທຸກຂະບວນການປາດຢາງ. Spiral-point, spiral-flute, interrupted-thread, ແລະ rigid machine-tapping tools ມີຄວາມຕ້ອງການຄວບຄຸມ chip ທີ່ແຕກຕ່າງກັນ.

ເປັນຫຍັງການປາດຄວາມເລິກແມ່ນສໍາຄັນກວ່າສໍາລັບ NPT
ດ້ວຍກະທູ້ເຄື່ອງກົງ, ການເດີນທາງເຄື່ອງມືເພີ່ມເຕີມສ່ວນໃຫຍ່ແມ່ນເພີ່ມຄວາມຍາວຂອງກະທູ້. ດ້ວຍກະທູ້ NPT tapered, ການເດີນທາງເພີ່ມເຕີມຍັງປ່ຽນແປງຂະຫນາດກະທູ້ທີ່ມີປະສິດທິພາບຢູ່ທີ່ໃບຫນ້າຂອງພອດ.
| ສະພາບການແຕະ | ຜົນໄດ້ຮັບຢູ່ທີ່ທ່າເຮືອ | ຄວາມສ່ຽງສະພາແຫ່ງ |
|---|---|---|
| ແຕະຕື້ນເກີນໄປ | ການເປີດທີ່ມີປະສິດທິພາບຍັງນ້ອຍເກີນໄປ | Fitting ອາດຈະບໍ່ເຂົ້າໄກພຽງພໍ |
| ຄວາມເລິກຄວບຄຸມທີ່ຖືກຕ້ອງ | ການມີສ່ວນພົວພັນທີ່ຕ້ອງການແລະຕໍາແຫນ່ງວັດແທກແມ່ນບັນລຸໄດ້ | ການປະກອບທີ່ສອດຄ່ອງ |
| ແຕະເລິກເກີນໄປ | ການເປີດທີ່ມີປະສິດທິພາບກາຍເປັນຂະຫນາດໃຫຍ່ | Fitting ອາດຈະເຂົ້າໄກເກີນໄປຫຼືມີຄວາມຮູ້ສຶກວ່າງ |
| ການຄາດຄະເນເຄື່ອງມືທີ່ບໍ່ສອດຄ່ອງ | ຂະຫນາດພອດແຕກຕ່າງກັນລະຫວ່າງພາກສ່ວນ | ການປະກອບທີ່ບໍ່ຫມັ້ນຄົງແລະຜົນການກວດສອບ |
| ປາດຢາງ | ຮູບແບບ ແລະຂະໜາດກະທູ້ອາດຈະລອຍ | ຜົນໄດ້ຮັບວັດແທກທີ່ບໍ່ດີຫຼືຄວາມສ່ຽງຕໍ່ການຮົ່ວໄຫລ |
ຈໍານວນຂອງກະທູ້ທໍ່ທີ່ຍັງເຫຼືອຢູ່ຂ້າງເທິງ workpiece ສາມາດນໍາໃຊ້ເປັນການສັງເກດການຕິດຕັ້ງ, ແຕ່ວ່າມັນບໍ່ຄວນຈະເປັນວິທີການຮັບຮອງສຸດທ້າຍ. ການຄາດຄະເນການແຕະແຕກຕ່າງກັນກັບການອອກແບບເຄື່ອງມື, ການຕັ້ງຄ່າຕົວຖື, regrinding, ຄວາມຍາວ chamfer, ແລະເລຂາຄະນິດ workpiece.
ກວດສອບການສໍາເລັດ 1/4-18 NPT thread
ຖືກຕ້ອງຮູທົດລອງ 7/16 ນິ້ວບໍ່ຮັບປະກັນການຍອມຮັບ1/4-18 NPT thread. ເນື່ອງຈາກວ່າທໍ່ແມ່ນ tapered, ຂະຫນາດຂອງ thread ສໍາເລັດຮູບຍັງຂຶ້ນກັບຄວາມເລິກຂອງການປາດຢາງ, ການສອດຄ່ອງ, ສະພາບເຄື່ອງມື, ແລະການໂຍກຍ້າຍ chip.
| ລາຍການກວດກາ | ວິທີການ | ສິ່ງທີ່ມັນຢືນຢັນ |
|---|---|---|
| ເສັ້ນຜ່າສູນກາງຂອງທໍ່ທົດລອງ | ການວັດແທກເຈາະ | ແກ້ໄຂຂະຫນາດຂຸມເລີ່ມຕົ້ນ |
| ສະພາບກະທູ້ | ການກວດກາສາຍຕາ | ບໍ່ມີ burrs, thread torn, ຫຼື chip packed |
| ຂະຫນາດກະທູ້ສໍາເລັດຮູບ | ປັບທຽບL1 plug gauge | ແກ້ໄຂຕຳແໜ່ງການຈັບຄູ່ໃຫ້ແໜ້ນ |
| ການກວດສອບການທໍາງານ | ການຈັບຄູ່ທີ່ເຫມາະສົມຫຼືການທົດສອບທີ່ກໍານົດໄວ້ | ການປະຕິບັດການປະກອບແລະການຜະນຶກ |
ດາວໂຫລດ:1/4-18 NPT Tap Drill Size, Tapping Depth ແລະຄູ່ມືການກວດກາ
ໄດ້L1 plug gaugeແມ່ນເຄື່ອງມືການຍອມຮັບຕົ້ນຕໍສໍາລັບກະທູ້ NPT ພາຍໃນສໍາເລັດຮູບ. ຕໍາແໜ່ງການອ້າງອິງຂອງມັນຄວນໄດ້ຮັບການກວດກາຕໍ່ກັບໃບຫນ້າຂອງພາກສ່ວນທີ່ລະບຸໄວ້, ພິຈາລະນາ chamfer ຫຼື counterbore ເຂົ້າໄປໃນບັນຊີ. Fitting ທີ່ສອດຄ້ອງກັນສາມາດຢືນຢັນການປະກອບ, ແຕ່ມັນບໍ່ຄວນທົດແທນການກວດກາ calibrated.
NPT ແມ່ນບໍ່ຄືກັນກັບກະທູ້ໄຕມາດນິ້ວອື່ນໆ
ລະບົບກະທູ້ຫຼາຍມີ "1/4" ໃນການອອກແບບຂອງພວກເຂົາ, ແຕ່ພວກມັນບໍ່ສາມາດປ່ຽນກັນໄດ້.
| ລະບົບກະທູ້ | ການກຳນົດແບບປົກກະຕິ | ສະຫນາມ | ມຸມກະທູ້ | ແບບຟອມ | ໃຊ້ເຄື່ອງເຈາະທໍ່ດຽວກັນໂດຍອັດຕະໂນມັດບໍ? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 ອົງສາ | ປາຍແຫຼມ | ການອ້າງອີງທົ່ວໄປສະແດງຢູ່ໃນຕາຕະລາງ 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 ອົງສາ | ເປືອກແຫ້ງ tapered | ຢືນຢັນການແຕ້ມຮູບ, ແຕະ, ແລະວັດ |
| BSPT ພາຍໃນ | Rc1/4 | 19 TPI | 55 ອົງສາ | ປາຍແຫຼມ | ບໍ່ |
| BSPT ພາຍນອກ | R1/4 | 19 TPI | 55 ອົງສາ | ປາຍແຫຼມ | ບໍ່ |
| BSPP | G1/4 | 19 TPI | 55 ອົງສາ | ຂະໜານ | ບໍ່ |
| ກະທູ້ຫຍາບລວມ | 1/4-20 UNC | 20 TPI | 60 ອົງສາ | ຂະໜານ | ບໍ່ |
ດາວໂຫລດ:ການລະບຸກະທູ້ 1/4 ນິ້ວ: NPT, NPTF, BSPT, BSPP ແລະ UNC
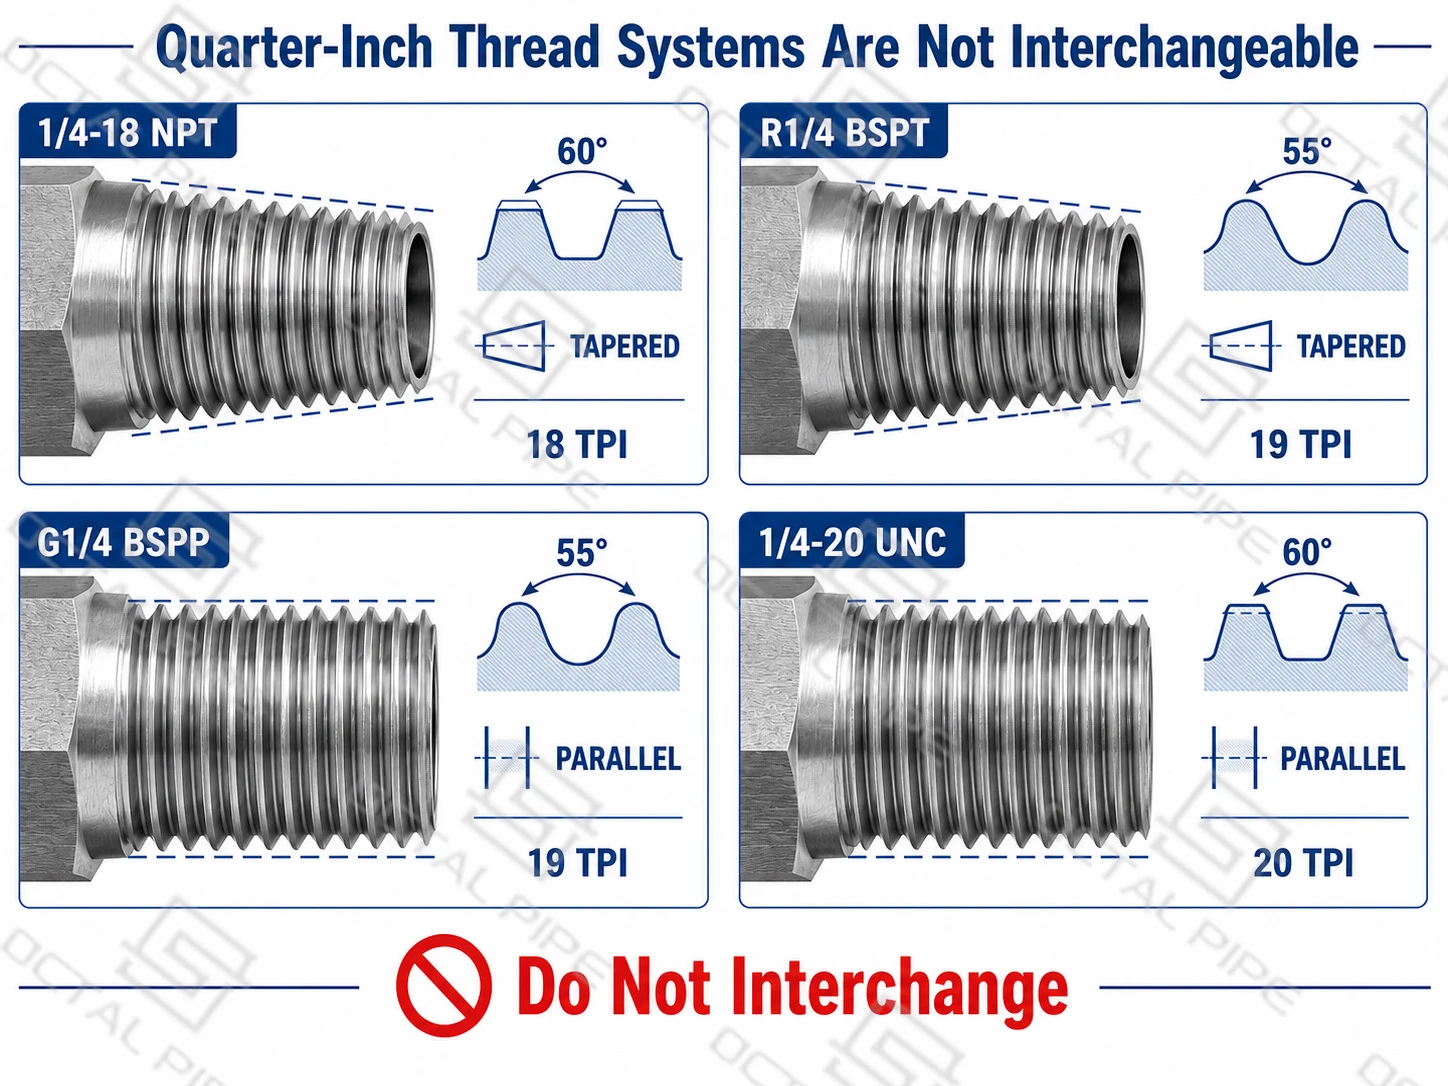
ລະບົບກະທູ້ສີ່ຫຼ່ຽມນິ້ວຫຼາຍລະບົບໃຊ້ການກໍານົດນາມທີ່ຄ້າຍຄືກັນ, ແຕ່ຄວາມຖີ່ຂອງເສັ້ນດ້າຍ, ມຸມຂອງເສັ້ນດ້າຍ, ທໍ່, ແລະວິທີການຜະນຶກແມ່ນແຕກຕ່າງກັນ. ສະນັ້ນການເຈາະທໍ່, ທໍ່ທໍ່, ແລະວັດແທກການກວດກາຕ້ອງໄດ້ຮັບການຄັດເລືອກຈາກການ callout ກະທູ້ທີ່ສົມບູນແທນທີ່ຈະຈາກການ.1/4ການອອກແບບຢ່າງດຽວ.
Fitting ທີ່ບໍ່ກົງກັນອາດຈະເຂົ້າໄປໃນພອດສໍາລັບຫຼາຍໆຄັ້ງ, ແຕ່ການມີສ່ວນຮ່ວມບາງສ່ວນບໍ່ໄດ້ຢືນຢັນຄວາມເຂົ້າກັນໄດ້. ຄວາມແຕກຕ່າງໃນຮູບແບບ pitch ຫຼື thread ສາມາດເຮັດໃຫ້ເກີດການຂ້າມ threaded, flanks ເສຍຫາຍ, ມີສ່ວນພົວພັນທີ່ບໍ່ຖືກຕ້ອງ, ແລະການຮົ່ວໄຫຼ. ການປະທັບຕາຂອງກະທູ້ບໍ່ສາມາດແກ້ໄຂເລຂາຄະນິດທີ່ບໍ່ເຂົ້າກັນໄດ້, ດັ່ງນັ້ນມາດຕະຖານທີ່ຈໍາເປັນຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະເຈາະແລະປາດຢາງ.
FAQ

01.ຂະໜາດເຈາະທໍ່ທໍ່ 1/4 ທີ່ຖືກຕ້ອງແມ່ນຫຍັງ?
02.ເຄື່ອງເຈາະ 11 ມມ ສາມາດໃຊ້ກັບທໍ່ 1/4 NPT ໄດ້ບໍ?
03.ທໍ່ 1/4-18 NPT ຄວນຖືກຕັດເລິກເທົ່າໃດ?
04. ທໍ່ເຈາະ ແລະທໍ່ດຽວກັນໃຊ້ໄດ້ກັບ 1/4 NPT, NPTF, BSPT, ຫຼື BSPP ກະທູ້ບໍ?
ການຢັ້ງຢືນ

ໃບຢັ້ງຢືນ CE

ໃບຢັ້ງຢືນ ISO 9001

ໃບຢັ້ງຢືນ API Q1

ໃບຢັ້ງຢືນ ABS

AP-5L ໃບຢັ້ງຢືນ

API-5CT ໃບຢັ້ງຢືນ


